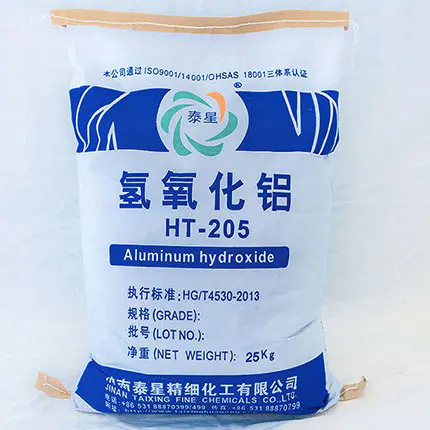
Na globalni prevladujoči tehnološki poti brezhalogenskega zaviralca gorenja, nizkega dima in nestrupenega ter izolacijskega polnila iz epoksidne smole je aluminijev hidroksid (ATH) postal prednostno anorgansko polnilo, ki zavira gorenje, pri elektronskem tesnjenju, litju, bakrenih laminatih, kompozitnih materialih, izolacijskih komponentah in na drugih področjih zaradi svojih obsežnih prednosti obvladljivih stroškov, plamena zaviranje in zatiranje dima, električna izolacija in prijaznost do obdelave. Najpogostejše ključno vprašanje, ki ga postavljajo globalna podjetja za materiale pri razvoju formul, je: Kakšna je največja količinaaluminijev hidroksidki se lahko doda sistemom epoksi smol?
V pogojih industrijske proizvodnje, ki ustrezajo običajnemu mešanju, odstranjevanju pene, vlivanju/litju/oblikovanju in ne razpokajo ali se odlepijo po strjevanju ter izpolnjujejo standarde mehanske in izolacijske učinkovitosti:
1. Običajni nemodificirani aluminijev hidroksid: Največja praktična dodana količina je 50 % -65 mas. % (masni delež);
2. Silan/titanat modifikacija + aluminijev hidroksid z razvrščanjem velikosti delcev: praktična največja dodana količina lahko doseže 70 % -82 mas. %;
3. Laboratorijski sistem za ekstremno optimizacijo: Teoretična zgornja meja se lahko približa 85 mas. %, vendar je uporabna samo za posebne postopke in ni stabilna za obsežno proizvodnjo.
Preprosto povedano: navadna formula ≤ 65 %; Spremenjena in optimizirana formula 70% -82%; Ekstremna formula ne presega 85%. To je svetovno priznana varna, stabilna in serijsko proizvedena omejitev dodajanja za sisteme epoksidnega aluminijevega hidroksida.
Večja kot je dodana količina aluminijevega hidroksida, tem bolje. Preseganje zgornje meje bo neposredno povzročilo zavrnitev sistema, napako pri obdelavi in zlom zmogljivosti. Štiri glavne omejitve skupaj opredeljujejo 'največjo aditivno rdečo črto'.
1. Omejitev viskoznosti: Absolutna zgornja meja fluidnosti pri obdelavi
Sama epoksidna smola ima določeno osnovno viskoznost in kot anorganski prah, večja kot je dodana količina aluminijevega hidroksida, eksponentno se poveča viskoznost sistema.
-Nad 65 %: sistem postane viskozen, težko ga je mešati in mehurčkov ni mogoče iztisniti;
- Več kot 75 %: izguba sposobnosti samoniveliranja, polivanja in vlivanja, nezmožnost prilagajanja avtomatiziranemu razdeljevanju, vakuumskemu tesnjenju in oblikovanju kalupov;
-Več kot 82 %: Smola ne more popolnoma zmočiti površine polnila, kar ima za posledico "suho aglomeracijo prahu in suho aglomeracijo", ki popolnoma izgubi sposobnost obdelave.
Viskoznost je prvi prag, ki določa največjo dodano količino in je tudi glavni kontrolni indikator za množično proizvodnjo v svetovni industriji elektronike, električne opreme in kompozitnih materialov.
2. Omejitve mehanskega delovanja: Uravnotežite mejo med trdnostjo in žilavostjo
Aluminijev hidroksidje tog anorganski delec in pretirano dodajanje lahko poškoduje zamreženo mrežo epoksidne smole, kar povzroči:
- udarna trdnost in raztezek ob pretrganju sta se znatno zmanjšala, zaradi česar je material krhek in nagnjen k pokanju;
- Adhezivna moč se zmanjša, moč lepljenja s podlago in komponentami pa je nezadostna;
- Neusklajenost v koeficientu toplotnega raztezanja pri toplotnem šoku, kar povzroči upogibanje in ločitev.
Točka industrijskega optimalnega ravnotežja: Pod predpostavko izpolnjevanja zaviranja gorenja UL94 V-0 je treba količino dodatka nadzorovati pri 55 % -70 %, kar lahko uravnoteži zaviranje gorenja, trdnost, žilavost in dimenzijsko stabilnost.
3. Omejitev združljivosti vmesnika: osnovna logika disperzije in vlaženja
Nemodificirani aluminijev hidroksid ima več hidroksilnih skupin na površini, močno polarnost in slabo združljivost z epoksi smolo. Pod visokim dodatkom je nagnjen k:
- Oblikujte sekundarno združitev, kar povzroči notranje napake;
- Vezna sila med polnilom in vmesnikom smole je šibka, napetost pa koncentrirana;
- Izolacijska zmogljivost in napetostna upornost utrjenega materiala se zmanjšata.
S spreminjanjem s silanskimi spajalnimi sredstvi in prevleko s super dispergirnimi sredstvi je mogoče znatno izboljšati medfazno združljivost, povečati največjo dodano količino s 65 % na 70 % -82 %.
4. Omejitve postopka: razlike v zgornji meji dodajanja za različne postopke oblikovanja
Največja dodana količina za različne procese z isto formulo je popolnoma drugačna, kar je načelo prilagajanja procesa, ki ga je treba upoštevati pri globalni masovni proizvodnji:
-Vakuumsko tesnjenje/elektronska infuzija: visoke zahteve glede fluidnosti, zgornja meja 60% -70%;
- Kalup za litje/električne komponente: se lahko segrevajo za zmanjšanje viskoznosti, z zgornjo mejo 70% -78%;
- Oblikovana/masovno oblikovana plastika (BMC/DMC): visoko strižno oblikovanje, zgornja meja 75% -82%;
- Tankoslojno lepilo/vezno sredstvo: zahteva nizko viskoznost in visoko infiltracijo, z zgornjo mejo 40% -55%.
Glede na povpraševanje po visoki odpornosti proti gorenju, visoki vrednosti CTI, visoki izolaciji in nizkih stroških na svetovnem vrhunskem trgu je mogoče uporabiti štiri glavna tehnološka sredstva za varno povečanje količine dodanega aluminijevega hidroksida ob ohranjanju stabilnosti sistema.
1. Površinska modifikacija polnil: inženiring vmesnikov je jedro
Prevleka aluminijevega hidroksida in situ z uporabo silanskega spojnega sredstva (KH550/KH560/KH570), titanata, aluminata in hiperrazvejanega polimera:
- Zmanjšati površinsko polarnost in zmanjšati sile vodikove vezi med delci;
- Izboljšajte združljivost in omočljivost z epoksi matriko;
- Zmanjšajte aglomeracijo in zmanjšajte povečanje viskoznosti pri visokih pogojih polnjenja.
Po spremembi se lahko viskoznost zmanjša za 30% -60% pri enaki količini dodajanja, okno za visoko polnjenje pa se lahko neposredno odpre.
2. Razvrščanje več delcev po velikosti: tesno pakiranje zmanjša povpraševanje po smoli
Po teoriji tesnega pakiranja se uporablja kombinacija velike velikosti delcev, srednje velikosti delcev in majhne velikosti delcev (kot je 40 μ m + 8 μ m + 1,5 μ m):
- Zapolnite velike reže med delci z majhnimi delci, da zmanjšate poroznost;
- Zmanjšajte količino ovoja iz smole in izboljšajte pretočnost pri enaki trdni vsebnosti;
- Dosezite večjo količino dodatka, nižjo viskoznost in večjo gostoto.
Optimizacija razvrščanja je stroškovno najbolj učinkovita in učinkovita rešitev za povečanje količine dodatkov.
3. Zmes epoksi sistema z nizko viskoznostjo: zmanjšanje viskoznosti iz matrice
-Izberite epoksi z nizko molekulsko maso, cikloalifatski epoksi in alifatski epoksi;
-Sestavljeno aktivno razredčilo (brez VOC, sodeluje pri strjevanju, ne migrira);
- V kombinaciji z utrjevalci z nizko viskoznostjo (polieteramin, modificiran anhidrid).
Nižja kot je viskoznost matriksa, močnejša je sposobnost za sprejem aluminijevega hidroksida, največjo dodano količino pa je mogoče povečati za 8% -15%.
4. Učinkoviti dodatki in krepitev procesa: dvojno jamstvo reologije in disperzije
-Dodajanje učinkovitih vlažilnih in razpršilnih sredstev: razbijanje aglomeracije in zmanjšanje medfaznega upora;
- Natančni reološki dodatki: doseči tanjšanje zaradi striga, statično proti usedanju in visok pretok med gradnjo;
-Vakuumsko visokohitrostno dispergiranje/trivaljno brušenje: Zagotovite popolno depolimerizacijo in enakomerno disperzijo polnila ter preprečite aglomeracijo suhega prahu.
Na podlagi dejanskih izkušenj s certificiranjem in množično proizvodnjo globalne elektronike in elektrike, nove energije, železniškega tranzita in gradbenih kompozitnih materialov zagotovite najbolj praktične smernice za dodajanje količine:
1. Elektronsko lepilo za lončenje (napajalnik/krmilnik/senzor): 50% -65%, V-0 zaviralec gorenja, nizka viskoznost, visoka izolacija;
2. Električne litine/izolatorji/komponente stikala: 65% -78%, visok CTI, visoka odpornost na gorenje, visoka mehanska trdnost;
3. Laminat/izolacijska plošča, obložena z bakrom: 55% -70%, malo dima, visoka toplotna odpornost, stabilnost velikosti;
4. BMC/DMC oblikovani deli: 70% -82%, visoko polnjenje, nizki stroški, visoka sposobnost oblikovanja;
5. Lepilo/tesnilna masa, ki zavira gorenje: 40% -55%, uravnoteženje trdnosti lepljenja in zaviranja gorenja.
Ko podjetja slepo sledijo visokim ravnem aditivov, da bi zmanjšala stroške ali izboljšala negorljivost, se lahko po prekoračitvi zgornje meje pojavijo nepopravljive težave:
- Eksplozija viskoznosti, nezmožnost izlitja, razpenjanja ali oblikovanja;
- Razpoke, zvijanje, velika krhkost in odpoved zaradi hladnega in vročega kroženja strjenega materiala;
- Obstaja veliko napak vmesnika, kar ima za posledico znatno zmanjšanje izolacijske učinkovitosti in napetostne upornosti;
- Posedanje in razslojevanje polnil, slaba stabilnost pri skladiščenju;
- Nizka stopnja izkoristka, ne more prestati globalnih certifikatov, kot so UL, IEC, RoHS itd.
Varnostni opomnik: količinaaluminijev hidroksiddodano mora slediti ravnovesju zmogljivosti in ne ekstremnim vrednostim.
Da bi izpolnili zahteve svetovnih kupcev po varovanju okolja brez halogenov, visoki odpornosti na gorenje, visoki zanesljivosti in nizkih stroških, optimalna formula sledi naslednjim načelom:
1. Nastavite spodnjo mejo na podlagi stopnje zaviranja gorenja: UL94 V-0 običajno zahteva ≥ 50 %;
2. Nastavite zgornjo mejo glede na tehnologijo obdelave: tesnjenje ≤ 70%, oblikovanje ≤ 82%;
3. Povečanje zgornje meje s spremenjeno gradacijo: Modifikacija+gradacija lahko poveča količino dodatka za 10% -15%;
4. Določite končni rezultat s testiranjem delovanja: viskoznost, udarci, oprijem, izolacija in termični cikel so uspešni.
Največja količina aluminijevega hidroksida, dodanega epoksidni smoli, je rezultat kombiniranih učinkov materialov, formulacij, postopkov in lastnosti. Praktična zgornja meja običajnega sistema je 65 %, medtem ko lahko modificirani optimizacijski sistem stabilno doseže 70 % -82 %, pri čemer skrajna teoretična vrednost ne presega 85 %.
S površinsko modifikacijo, razvrščanjem velikosti delcev, matrico z nizko viskoznostjo, optimizacijo dodatkov in krepitvijo procesa je mogoče doseči visoko polnjenje, visoko odpornost na gorenje in visoko izolacijo, ne da bi pri tem žrtvovali predelovalnost in mehanske lastnosti, kar je popolno prilagajanje strogim standardom in okoljskim zahtevam globalne elektronike, nove energije, elektrike, železniškega tranzita in drugih področij. To je osrednja tehnološka pot za materialna podjetja za povečanje konkurenčnosti izdelkov in širjenje mednarodnih trgov.